Informations techniques
Pourquoi le vide, et non la vitesse du mélangeur, élimine l’air de la pâte à haute teneur en solides
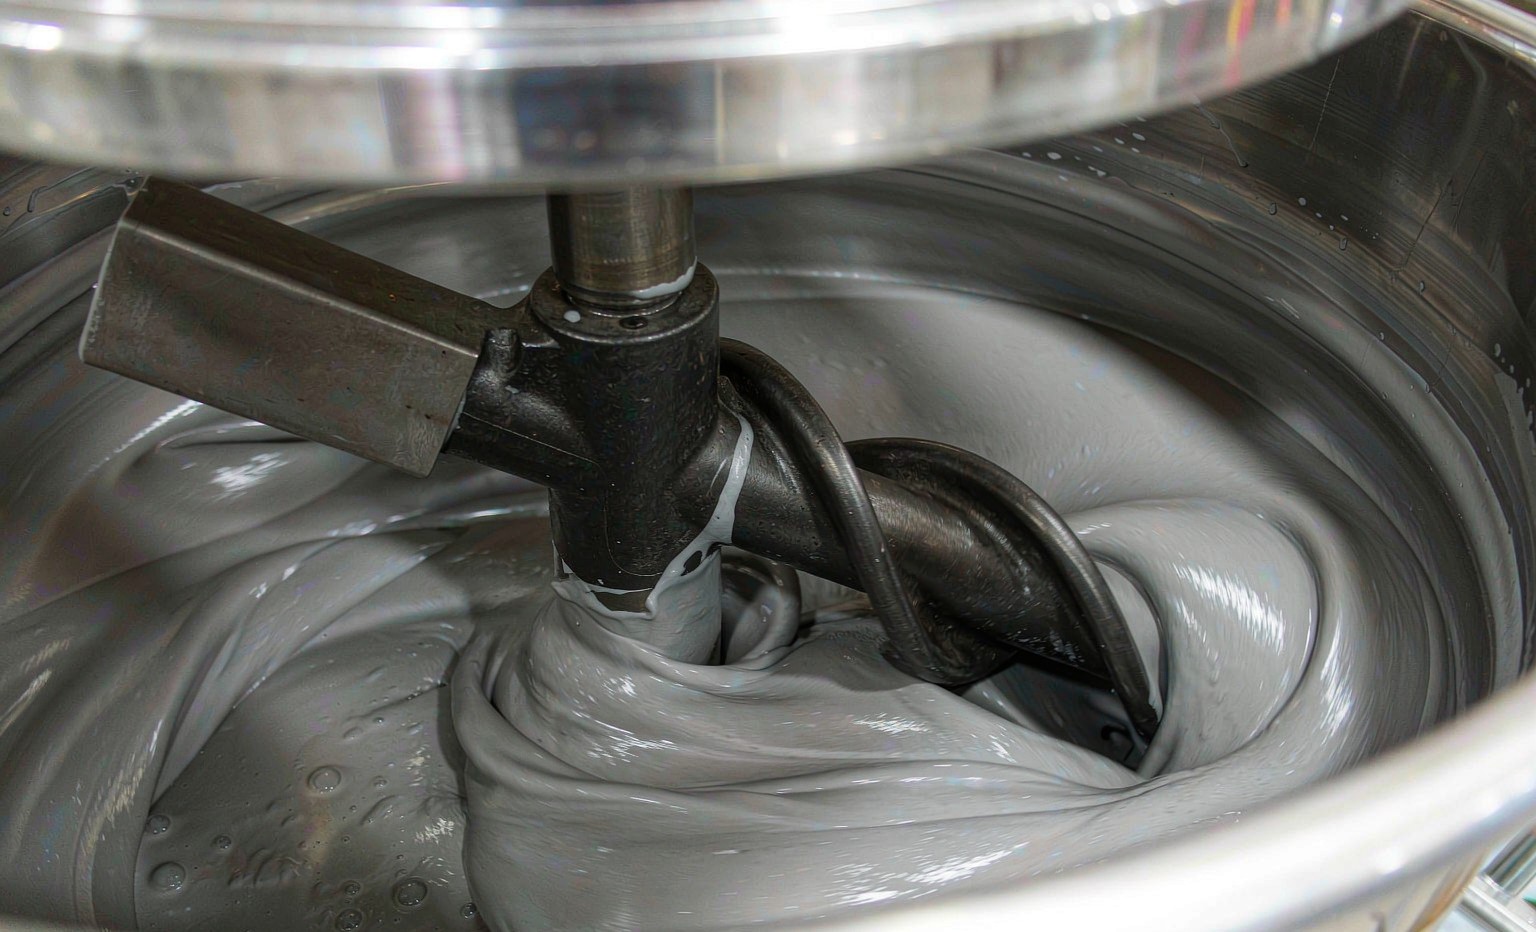
Chaque pâte riche en solides transporte de l’air. La plupart arrive avec la poudre, une partie est repliée par les lames, et un peu plus entre lors de la décharge. Aucune combinaison de géométrie de la lame et de vitesse de l’arbre ne le fera disparaître — c’est pourquoi le système à vide, et non le variateur, est la partie d’un mélangeur planétaire qui décide si le produit est acceptable.
Ce n’est pas une affirmation controversée dans le secteur, mais elle est souvent sous-spécifiée au stade du devis : les clients comparent les kilowatts et les litres, et la pompe à vide devient un article de ligne. Voici ce que la physique dit sur les raisons pour lesquelles cet ordre est inversé.
1. Trois routes pour l’entrée aérienne
- Mouillage de poudre. Un remplissage à haute surface — noir de carbone, silice fumée, poudre métallique conductrice — arrive avec de l’air adsorbé sur la surface des particules et compacté dans les vides entre les particules.
- Pliage. Les lames planétaires retournent la pâte au lieu de la jeter, donc elles aspirent de l’air à la surface libre et l’enterrent dans la masse au lieu de la libérer.
- Transfert. Pomper, verser ou presser le lot hors d’un récipient et le remettre dans un autre rentre dans l’air à chaque surface libre qu’il traverse.
2. Pourquoi une lame plus rapide empire les choses, pas les améliore
Une bulle monte parce qu’elle est flottante, et sa vitesse de montée suit la loi de Stokes : la vitesse évolue avec leCarrédu diamètre de la bulle et inversement avec la viscosité. Prenez une différence de densité de 1 000 kg/m³, une pâte de 50 Pa·s et une bulle de 100 μm — et la bulle se déplace à environ 0,4 mm par heure. Depuis le milieu d’un récipient de 500 mm de profondeur, cela se mesure en semaines.
Augmenter le disperseur ne règle pas le problème. Une vitesse de pointe plus élevée ajoute du cisaillement, et le cisaillement casse les grosses bulles en plus petites. Puisque la vitesse de montée dépend du carré du diamètre, diviser une bulle par deux la rend quatre fois plus lente à s’échapper. Un mélange excessif d’un lot désaéré peut donc remettre l’air en suspension tout en donnant l’impression de travailler plus dur.
3. Ce que fait réellement l’aspirateur
Réduisez la pression au-dessus de la pâte et la bulle piégée se dilate — à une demi-atmosphère, une bulle double de volume, et sa flottabilité augmente avec le cube de son diamètre tandis que sa traînée ne monte qu’avec le carré. L’effet net est une forte augmentation de la vitesse de montée, ainsi qu’un effet mécanique tout aussi important : à mesure que la bulle grandit, elle pousse la pâte de côté, brisant le film qui la maintenait à la pale ou au mur. L’air dissous dans le véhicule sort également de la solution lorsque la pression partielle descend en dessous de sa valeur de saturation.
En pratique, le récipient est scellé, le vide est aspiré pendant que le mélange continue, et le lot est maintenu au point réglé jusqu’à ce que la jauge cesse de bouger. Chaque mélangeur planétaire Ruijing est livré avec un manomètre à vide numérique Panasonic de série, et un capteur PT100 dans le matériau, de sorte que le point final est une lecture plutôt qu’un temps écoulé.
4. Pourquoi le grattoir mural est important pour la désaération
Le vide n’agit qu’à la surface libre. Dans une pâte de 50 000 cP, presque aucune partie du lot n’est à la surface libre à aucun moment, donc la surface doit être renouvelée en continu. Le bras grattoir qui tourne avec le support planétaire tire le matériau de la paroi du vaisseau et du fond et le renvoye dans les pales, ce qui permet d’exposer la pâte fraîche au vide au lieu de laisser une peau statique sur la paroi. Le canon du récipient est usiné précisément pour cette raison — un grattoir qui laisse un film laisse de l’air avec lui.
5. La température fait partie de la conception du vide
- Chaque châssis utilise un réservoir à double paroi avec une rainure déflectrice interne, faisant circuler de l’eau de refroidissement ou de l’huile de transfert de chaleur.
- Le chauffage est limité à 200 °C. Au-dessus de 60 °C, la cuve nécessite une couverture isolante externe, qui doit être spécifiée avec l’ordre plutôt que d’être ajoutée ultérieurement.
- Sous vide, les composants volatils s’évaporent à une température plus basse, si bien que la chemise effectue souvent des travaux de refroidissement lors de la désaération même lorsque la recette est nominalement un mélange chaud.
- La température est lue à partir du matériau par PT100, et non à partir de la chemise, car les deux se séparent lors d’une longue tenue sous vide.
6. Vitesse de pointe par taille de trame
L’énergie de dispersion est fixée par la vitesse de la pointe plutôt que par le régime de l’arbre, et les chiffres publiés pour les cadres standards s’ajustent au diamètre du récipient :
| Cadre | Vitesse de la pointe du disperseur | Notes |
|---|---|---|
| 2 L – 10 L | 8,37 – 10,5 m/s | Figure regroupée publiée pour les petits cadres |
| 20 L / 30 L / 50 L | 11,9 / 14,7 / 15,1 m/s | Par modèle |
| 100 L / 200 L | 18,84 / 20,5 m/s | Par modèle |
| 300 L / 500 L / 650 L / 1 000 L | 21 / 23 / 23,2 / 23,6 m/s | Par modèle |
La vitesse de la pointe est maximale à la vitesse de disperseur indiquée. Le niveau de vide est fixé par le procédé, pas fixé par la machine.
7. Quoi mesurer dans un procès
- Le taux de fuite, avec le récipient vide puis avec un lot représentatif — le second chiffre est celui qui compte.
- Que le lot mousse ou simplement qu’il libère des bulles. La mousse signifie que le vide est tiré trop vite pour le système de solvant, pas que la pompe est sous-dimensionnée.
- Temps pour atteindre une lecture de jauge stable à la vitesse de mélange prévue, à deux tailles de lot si possible.
- Si la décharge est aussi sous vide. Un lot parfaitement désaéré peut reprendre l’air dans les trente dernières secondes.
Combattre les trous d’épingle, les vides ou la densité incohérente ?
Envoyez la formulation, la charge des solides et les défauts que vous observez. Nous conseillerons sur le déplacement sous vide, la température de la chemise et la taille du cadre qui permet à la pâte de renouveler suffisamment la surface pour se désaérer en une seule prise.Demandez une révision du processus ›
Ingénierie directe en usine
Renseignez-vous sur la série RJ-VPM
Besoin d’essais pilotes personnalisés ou d’un devis sur l’échelle gigafactory ? Parlez directement à nos ingénieurs de mixage.